A lean eszközök olyan gyakorlati módszerek, amelyekkel egy üzem megszünteti a pazarlást, láthatóvá teszi az áramlást, és stabilan tartja a folyamatokat. A gyártó vállalatok által leggyakrabban használt 12 eszköz az értékáram-térképezés, az 5S, a standardizált munka, a kanban, a SMED, a heijunka, a poka-yoke, a jidoka, a TPM, a kaizen, az A3 problémamegoldás és a hoshin kanri. Mindegyik egy konkrét problémát old meg, ezért az eszközt az észlelt probléma alapján válassza ki.
A legtöbb üzemben nem lean képzésből van hiány, hanem egy egyszerű kérdésre adott világos válaszból: melyik eszköz való az adott gyártósor problémájára, és milyen sorrendben érdemes bevezetni? Egy 5S-workshop nem teszi stabillá az instabil folyamatot, és a kanban sem hoz eredményt olyan gyártósoron, ahol hosszúak az átállások.
Ez az útmutató blogunk összes lean eszközét áttekinti. Minden eszközhöz rövid meghatározást talál, azt a helyzetet, amelyben megtérül, a tipikus hibát, valamint linket a részletes cikkre, ahol ilyen létezik.
- A lean eszközt az észlelt probléma alapján válassza ki, például instabil minőség, hosszú átállások vagy túl sok készlet esetén, ne aszerint, mi van éppen divatban.
- Az alapokkal kezdje: 5S, standardizált munka és vizuális menedzsment. A kanban, a heijunka és a SMED csak akkor hoz eredményt, ha az alapfegyelem már megvan.
- A lean eszközök megszüntetik a pazarlást és javítják az áramlást. A Six Sigma eszközei az ingadozást csökkentik. Sok üzem mindkettőt alkalmazza.
- Ha nincs olyan vezető, aki felel az eredményért, az eszköz hatása néhány hónap alatt elvész. Először rögzítse a kiinduló értékeket, utána pedig auditálja az új standardot.
Mik azok a lean eszközök?
A lean eszközök, más néven lean technikák vagy lean gyártási eszközök, a lean termelés mögött álló módszerek. Többségük a Toyota termelési rendszeréből származik, amelyet Taiichi Ohno és Shigeo Shingo fejlesztett ki az 1950-es évektől. Ma az autóiparban, az elektronikai iparban, a gépgyártásban, az élelmiszeriparban és szinte minden más gyártóágazatban alkalmazzák őket.
Minden lean eszköz négy cél egyikét szolgálja: láthatóvá teszi a pazarlást, áramlást teremt, beépíti a minőséget a folyamatba, vagy fenntartja a fejlesztést. A cél ismeretében könnyebb átlátni, mely eszközök tartoznak össze.
A lean eszközök egyszerű, vizuális módszerek, amelyekkel a munkát végző emberek felismerik és megszüntetik a pazarlást, a jobb megoldást pedig új standardként rögzítik.
Milyen pazarlást szüntetnek meg a lean eszközök?
A lean nyolcféle pazarlást különböztet meg, amelyeket gyakran az angol DOWNTIME betűszóval jegyeznek meg: hibák, túltermelés, várakozás, kihasználatlan tudás, szállítás, készlet, mozgás és felesleges megmunkálás. A pazarlás általános japán neve muda.
A lean a pazarlás két okát is megnevezi. A mura egyenetlenséget jelent, például erősen ingadozó keresletet. A muri az emberek vagy a gépek túlterhelése. Egyes eszközök, például a heijunka, közvetlenül a mura ellen irányulnak. Mások, például az 5S vagy a SMED, egy-egy munkaállomáson szüntetik meg a mudát.
Melyik lean eszköz melyik problémára való?
Ezt a táblázatot kiindulópontként használja. Keresse meg azt a problémát, amely a legtöbbe kerül Önnek, kezdje a második oszlopban szereplő eszközzel, és ha az már eredményt hoz, vegye hozzá a harmadik oszlop eszközét.
| Észlelt probléma | Ezzel kezdje | Utána vegye hozzá | Figyelt mutató |
|---|---|---|---|
| Senki nem látja a teljes folyamatot a megrendeléstől a kiszállításig | Értékáram-térképezés | Kaizen workshopok a legnagyobb hiányosságoknál | Átfutási idő, az értékteremtő munka aránya |
| Szerszámok, alkatrészek és dokumentumok keresése | 5S | Vizuális menedzsment, standardizált munka | Keresésre fordított idő műszakonként, 5S-auditpontszám |
| Minden műszak másképp végzi a munkát | Standardizált munka | Gemba-bejárások, réteges auditok | A ciklusidő ingadozása, elsőre jó arány |
| Túl sok készlet a műveletek között | Kanban, húzórendszer | Heijunka | Befejezetlen termelés, készletnapok |
| A hosszú átállások nagy sorozatokat kényszerítenek ki | SMED | Kisebb sorozatok, heijunka | Átállási idő |
| A kereslet ingadozása túlterheli a gyártósort | Heijunka | Kanban, standardizált munka | A napi kibocsátás stabilitása |
| Ismétlődő szerelési vagy anyagmozgatási tévedések | Poka-yoke | Jidoka, standardizált munka | Egymillió darabra jutó hibák száma, selejtarány |
| A hibák továbbjutnak a következő állomásra | Jidoka és andon | Gyökérok-elemzés | Továbbjutott hibák, gyártósor-leállások |
| Gyakori meghibásodások és kisebb leállások | TPM | SMED, 5S | OEE, két meghibásodás között eltelt átlagos idő |
| Ugyanaz a probléma újra és újra visszatér | A3 problémamegoldás | Poka-yoke, standardizált munka | Ismétlődő reklamációk |
| A fejlesztési projektek különböző irányba húznak | Hoshin kanri | Kaizen workshopok | Előrehaladás a 2–3 üzemi cél teljesítésében |
| Egyetlen szűk keresztmetszet korlátozza az egész üzemet | Korlátok elmélete | SMED, TPM a szűk keresztmetszetnél | A szűk keresztmetszet kibocsátása |
Ha egy hiba oka nem a gyártócsarnokban látható, hanem a folyamatadatokban rejlik, a lean eszközök nem elegendők. Ilyenkor statisztikai eszközökre van szükség, ezeket alább, a Six Sigmáról szóló részben ismertetjük.
Mi a 12 leggyakrabban használt lean eszköz?
A lista az üzemen belüli szokásos utat követi: először láthatóvá kell tenni az áramlást, aztán stabilizálni, majd folyamatossá tenni, beépíteni a minőséget, végül pedig folyamatosan fejleszteni.
1. Értékáram-térképezés
Az értékáram-térképezés, röviden VSM, egy termékcsalád anyag- és információáramlását ábrázolja a beszállítótól a vevőig. A jelenlegi állapot térképe megmutatja, hol van várakozás, készlet és utómunka. A jövőbeli állapot térképe a célként kitűzött áramlást mutatja.
Mikor alkalmazza: a lean program elején, elrendezés-módosítás előtt, vagy ha az átfutási idő sokkal hosszabb, mint a tényleges megmunkálás ideje.
Tipikus hiba: a térképet tárgyalóban, ERP-adatokból rajzolják meg ahelyett, hogy bejárnák a folyamatot. Szintén hiba egy szép jövőbeli állapottérkép cselekvési terv és felelősök nélkül. Nézze meg a value stream mapping példákat jelenlegi és jövőbeli állapottérképpel.
2. 5S
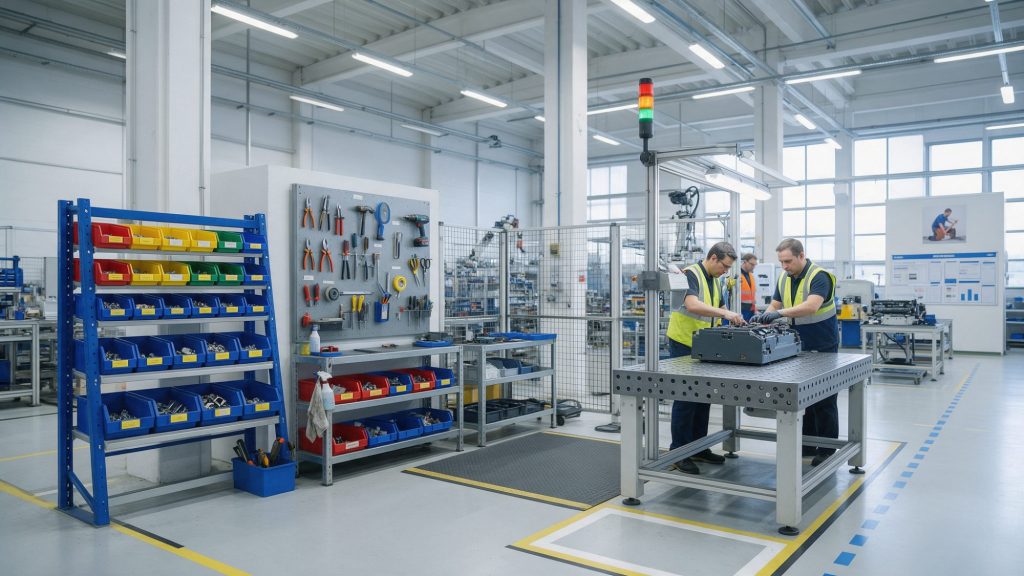
Az 5S öt lépésből áll: szelektálás, rendszerezés, tisztítás, standardizálás és fenntartás. Tiszta, rendezett munkahelyet teremt, ahol minden szerszámnak és alkatrésznek kijelölt helye van, a problémák pedig láthatóvá válnak.
Mikor alkalmazza: egy terület első látható lean lépéseként, a standardizált munka előtt, és mindenhol, ahol az emberek sok időt töltenek kereséssel.
Tipikus hiba: az 5S-t egyszeri takarítási akcióként kezelik. A negyedik és az ötödik S, a rendszeres auditok és az azokat ellenőrző vezető nélkül a terület heteken belül visszacsúszik a régi állapotba. Az egyes lépésekhez 5S példákat talál.
3. Standardizált munka
A standardizált munka egy feladat elvégzésének egyeztetett legjobb módja. Meghatározza a munkalépések sorrendjét, azt a ciklusidőt, amelyet a dolgozónak tartania kell, és az állomáson tartott anyag standard mennyiségét. Minden további fejlesztés ebből indul ki.
Mikor alkalmazza: ha az eredmények attól függnek, ki van műszakban, új dolgozók betanításakor, valamint minden kaizen workshop után, hogy rögzítse az elért javulást.
Tipikus hiba: hosszú munkautasítások, amelyeket senki nem olvas el. A jó standard munkautasítás elfér egy oldalon, fényképeket tartalmaz, és a csoportvezető a gyártósoron ellenőrzi.
4. Kanban és húzórendszer
A kanban egy jelzés, általában kártya vagy üres tároló, amely megmondja az előző folyamatnak, mit és mennyit gyártson vagy szállítson. A termelést a tényleges felhasználás húzza, nem az előrejelzés tolja.
Mikor alkalmazza: ha a műveletek között felhalmozódik a készlet, egyenletes keresletű, ismétlődő alkatrészeknél, valamint a gyártósor szupermarketből történő ellátásához.
Tipikus hiba: a kanbant még a folyamat stabilizálása előtt vezetik be. Ha hosszúak az átállások, vagy gyakran leállnak a gépek, a kártyák nem megfelelően mozognak, és az emberek visszatérnek a régi módszerhez.
5. SMED, gyors átállás
A SMED az angol single-minute exchange of die rövidítése, vagyis egy számjegyű percen belüli szerszámcsere. Shigeo Shingo fejlesztette ki az átállások lerövidítésére. A csapat szétválasztja a belső lépéseket, amelyeket a gép állása közben végeznek, a külső lépésektől, amelyek a gép működése közben is elvégezhetők, és a lehető legtöbb lépést a külső csoportba helyezi át.
Mikor alkalmazza: présgépeken, fröccsöntőgépeken és megmunkálóközpontokon, ahol az átállások nagy sorozatokat kényszerítenek ki, valamint a szűk keresztmetszetnél.
Tipikus hiba: videóelemzés és workshop új standardizált munka és előkészítő kocsik nélkül. Az első átállás gyors, a tizedik már ugyanannyi ideig tart, mint régen.
6. Heijunka, a termelés kiegyenlítése
A heijunka kiegyenlíti a termelés mennyiségét és termékösszetételét, így a gyártósor egyenletes, ismétlődő sorrendben gyártja a termékeket, nem pedig egy típusból nagy sorozatokban.
Mikor alkalmazza: ha a kereslet ingadozása túlterheli az embereket és a gépeket, ha egyes típusokból sok a készlet, másokból pedig hiány van, valamint a kanbanos húzórendszer bevezetése előtt.
Tipikus hiba: kiegyenlítési kísérlet rövid átállások nélkül. A termékösszetétel kiegyenlítéséhez először SMED kell. A heijunka magyarázatát a heijunka-dobozzal együtt itt olvashatja.
7. Poka-yoke, hibamegelőzés
A poka-yoke egyszerű eszköz vagy kialakítás, amely megakadályozza a tévedést, vagy azonnal észleli. Ilyen például a készülék, amely csak egyféle helyzetben fogadja be az alkatrészt, vagy az érzékelő, amely megszámolja a csavarokat.
Mikor alkalmazza: ismétlődő emberi tévedéseknél a szerelésben, a csomagolásban vagy az anyagmozgatásban, valamint a PFMEA-ban kritikusnak jelölt jellemzőknél.
Tipikus hiba: olyan figyelmeztetésekre hagyatkoznak, amelyeket a dolgozók idővel megszoknak és figyelmen kívül hagynak. Ahol nagy a kockázat, olyan beavatkozó megoldást alkalmazzon, amely leállítja a folyamatot. Nézze meg a gyártásból vett poka-yoke példákat.
8. Jidoka és andon
A jidoka a minőség beépítését jelenti a folyamatba: amint rendellenesség jelentkezik, a gép leáll, vagy a dolgozó leállítja a folyamatot, így egyetlen hiba sem jut el a következő állomásra. Az andon az a jelzés, lámpa vagy zsinór, amellyel segítséget kérnek.
Mikor alkalmazza: ha a hibákat csak jóval később, a folyamat végén vagy a vevőnél fedezik fel, valamint olyan automatizált gyártósorokon, amelyek hosszú ideig gépkezelő nélkül működhetnek.
Tipikus hiba: andonlámpákat szerelnek fel reagálási rutin nélkül. Ha senki nem jön, amikor felgyullad a lámpa, a dolgozók abbahagyják a használatát. Olvassa el a jidokáról a lean gyártásban szóló cikket.
9. TPM és OEE
A teljes körű hatékony karbantartás, röviden TPM, a gépkezelőket teszi felelőssé gépeik alapszintű ápolásáért, például a tisztításért, az ellenőrzésért és a kenésért, a karbantartás pedig a tervezett munkákra összpontosít. Az OEE, vagyis a berendezések teljes hatékonysága, az eredményt méri: rendelkezésre állás × teljesítmény × minőség.
Mikor alkalmazza: ha a meghibásodások, a kisebb leállások és a sebességveszteségek korlátozzák a kibocsátást, különösen a szűk keresztmetszetet jelentő gépen.
Tipikus hiba: egy magas OEE-referenciaértéket hajszolnak ahelyett, hogy a legnagyobb veszteséggel foglalkoznának. Bontsa le az OEE-t a hat nagy veszteségre, és a legnagyobbal kezdje.
10. Kaizen és kaizen workshopok
A kaizen folyamatos fejlesztést jelent sok kis lépésben, azok által, akik a munkát végzik. A kaizen workshop célzott, 3–5 napos fejlesztési esemény, amelyen egy részlegeken átívelő csapat egy folyamatot fejleszt.
Mikor alkalmazza: az értékáram-térképen feltárt pazarlás megszüntetésére, az 5S vagy a SMED bevezetésére egy területen, valamint az elakadt fejlesztési munka újraindítására.
Tipikus hiba: workshopok kiinduló értékek, standardizált munka és utókövető auditok nélkül. Az eredmények idővel elvesznek, és az emberek már nem bíznak a leanben. Olvassa el, milyen előnyei vannak a kaizennek, és hogyan őrizheti meg őket.
Interim menedzsment útmutató gyártó vállalatoknak
Megtudja, mikor a tapasztalt interim menedzser a leggyorsabb út a lean munka újraindításához és a tartós eredményekhez.
- Mikor éri meg az interim menedzser
- Hogyan írjon mandátumot
- Az első 30 nap hétről hétre
11. A3 problémamegoldás, PDCA és gemba-bejárások
Az A3 problémamegoldás a teljes PDCA-ciklust, vagyis a tervezés, a végrehajtás, az ellenőrzés és a beavatkozás lépéseit egyetlen A3-as lapra sűríti: a problémát, a jelenlegi állapotot, a gyökérokot, az ellenintézkedéseket és az ellenőrzést. A munka a gembán kezdődik, azon a helyen, ahol a probléma keletkezik. A vezetők rendszeres gemba-bejárásai láthatóvá teszik a problémákat.
Mikor alkalmazza: visszatérő minőségügyi vagy szállítási problémáknál, vevői reklamációknál, valamint a csoportvezetők coachingjának eszközeként.
Tipikus hiba: az A3-at íróasztalnál töltik ki, és a gyökérok igazolása előtt már megoldást vezetnek be. Nézze meg a gyökérok-elemzési példákat 5 miért módszerrel és halszálka-diagrammal, valamint a strukturált problémamegoldásról szóló cikket.
12. Hoshin kanri, a stratégiai célok lebontása
A hoshin kanri összekapcsolja az üzem két-három áttörést jelentő célját az egyes részlegek projektjeivel és mutatóival, gyakran X-mátrixon, és a szintek közötti catchball során egyezteti őket.
Mikor alkalmazza: ha egyszerre sok fejlesztési projekt zajlik, de az üzem eredményei nem mozdulnak, valamint az éves tervezésben.
Tipikus hiba: túl sok cél. Ha egy hoshinnak tíz prioritása van, akkor valójában egy sincs. Olvassa el a hoshin planning 6 lépését.
Milyen sorrendben érdemes bevezetni a lean eszközöket?
Nincs egyetlen helyes sorrend, de a legtöbb sikeres üzem ugyanazt a logikát követi. Először stabilitást teremtenek, és csak utána áramlást, mert a fejlettebb eszközök azt a fegyelmet erősítik fel, amely már jelen van, bármilyen szintű is az.
- Tegye láthatóvá az áramlástTérképezzen fel egy termékcsaládot értékáram-térképezéssel, és válassza ki a két-három legnagyobb hiányosságot.
- Teremtsen alapvető rendetVezesse be az 5S-t és a vizuális menedzsmentet a célterületen, hogy a problémák láthatóvá váljanak.
- Stabilizálja a folyamatotKészítse el a standardizált munkát, indítsa el a gemba-bejárásokat, és alakítsa ki a TPM alapjait a kulcsfontosságú gépeken.
- Építse be a minőségetAlkalmazzon poka-yoke megoldásokat az ismétlődő tévedésekre, és vezesse be a jidokát, egyértelmű reagálási renddel az andonjelzésekre.
- Teremtsen áramlást és húzórendszertRövidítse le az átállásokat SMED-del, majd egyenlítse ki a termelést heijunkával, és kapcsolja össze a folyamatokat kanbannal.
- Fejlesszen folyamatosanSzervezzen kaizen workshopokat, alkalmazza az A3 problémamegoldást, és a hoshin kanri segítségével irányítsa őket az üzem céljai felé.
Sok üzemben vannak kanbankártyák, 5S-táblák és A3-as űrlapok, az eredmények mégsem változnak. A lean vezetési rendszer: a vezetők kimennek a gyártócsarnokba, a problémákat láthatóvá teszik, és a csapat oldja meg őket, a standardokat pedig ellenőrzik. E rutin nélkül bármelyik eszköz puszta papírmunkává válik.
Mi a különbség a lean eszközök és a Six Sigma eszközei között?
A lean eszközök megszüntetik a pazarlást és felgyorsítják az áramlást. A Six Sigma eszközei adatok és statisztika segítségével csökkentik az ingadozást, általában a DMAIC-ciklus keretében, amelynek lépései a meghatározás, a mérés, az elemzés, a fejlesztés és a szabályozás. A Lean Six Sigma a két eszköztárat egyetlen programban egyesíti.
| Cél | Tipikus lean eszközök | Tipikus Six Sigma-eszközök |
|---|---|---|
| A folyamat megértése | Értékáram-térképezés, gemba-bejárás | SIPOC, folyamattérkép |
| A probléma okának feltárása | 5 miért, A3 | Halszálka-diagram, hipotézisvizsgálat, regresszió |
| A hibák megelőzése | Poka-yoke, jidoka | FMEA, kísérlettervezés |
| A folyamat szabályozása | Standardizált munka, vizuális menedzsment | Statisztikai folyamatszabályozás, ellenőrzési terv |
| A képesség mérése | OEE, átfutási idő | Cp és Cpk, mérőrendszer-elemzés |
Lean eszközöket akkor alkalmazzon, ha a pazarlás a gyártócsarnokban látható. A Six Sigma eszközeihez pedig akkor nyúljon, ha az ok az adatokban rejlik. Erről bővebben a lean és a Six Sigma különbségéről, valamint a statisztikai folyamatszabályozásról szóló cikkben olvashat.
Gyakran egy harmadik módszer is megjelenik a kettő mellett. A korlátok elmélete megmutatja, hol érdemes először alkalmazni a lean eszközöket: annál a szűk keresztmetszetnél, amely az egész üzem kibocsátását korlátozza.
Hogyan hoznak eredményt a lean eszközök?
Az eszközöket könnyű megtanulni. A nehézséget az jelenti, hogy beépüljenek a mindennapi működésbe. Azok az üzemek, amelyek tartós eredményt érnek el, néhány dolgot következetesen betartanak:
- Rögzítse a kiinduló értékeket minden változtatás előtt, és az eredményt erősíttesse meg a kontrollinggal.
- Egy pilotterületen kezdje, és csak akkor vigye át a megközelítést máshová, ha ott már eredményt hozott.
- Írja le az új standardot minden fejlesztés után, és képezze ki rá az összes műszakot.
- Auditálja rendszeresen a standardot réteges auditokkal, amelyeket a csoportvezetők és a vezetők végeznek.
- Jelöljön ki egy felelőst minden eszközhöz és területhez, egyértelmű céllal.
- Tekintse át a lean mutatókat a napi gyártási megbeszélésen, ne külön projektjelentésben.
Azok az üzemek, amelyek megőrzik lean eredményeiket, az eszközöket a mindennapi irányítás részeként kezelik. A csoportvezető a gyártósoron ellenőrzi a standardizált munkát, az üzemvezető rendszeresen bejárja a gembát, a következő fejlesztés pedig az új standardból indul ki.
Hogyan segít az interim lean menedzser?
Közép- és Kelet-Európában sok üzem képzésekről ismeri a lean eszközöket, de a program leáll, amikor a lean menedzser távozik, amikor egy sorozatgyártás-indítás minden figyelmet leköt, vagy amikor senkinek nincs mandátuma a folyamatok megváltoztatására. Egy tapasztalt interim lean menedzser gyorsan újraindíthatja a munkát. Ezeket az eszközöket más üzemekben már bevezette, a mandátuma pedig mérhető eredmények elérésére szól.
A gyakorlatban ez egyértelmű célt kitűző értékáram-térképet, az Ön üzemére szabott eszközsorrendet, az első kaizen workshopokat, standardokat és auditokat, valamint az állandó csapatnak történő átadás-átvételt jelenti. Ismerje meg az interim lean menedzser szolgáltatásunkat, és olvassa el, mit csinál az interim menedzser.
Hogyan segít a GQ Interim
2011 óta több mint 1550 projektet zártunk le gyártó és ipari vállalatoknál Közép- és Kelet-Európában, olyan ügyfeleknek, mint a Stellantis, a Porsche, a Siemens, a Valeo és a Magna. Adatbázisunkban 7500+ ellenőrzött szakértő található az operatív irányítás, a lean, a minőség és az üzemvezetés területén. ISO 9001- és TISAX-tanúsítvánnyal rendelkezünk.
Összegzés
A lean eszközök akkor hoznak eredményt, ha a problémához választják ki őket. Először tegye láthatóvá az áramlást, teremtsen alapvető rendet és stabil standardokat, majd jöhet az áramlás, a húzórendszer és a beépített minőség. Ha az ok az adatokban rejlik, alkalmazza a Six Sigma eszközeit.
Maguk az eszközök egyszerűek. Az eredményt azok a vezetők hozzák, akik kimennek a gyártócsarnokba, ellenőrzik a standardokat, és folyamatosan életben tartják a fejlesztést.
Indítsa el lean programját még ebben a hónapban
Írja meg, melyik üzemnek vagy gyártósornak van szüksége eredményekre. Olyan lean szakértőkkel jelentkezünk, akik ezeket az eszközöket már bevezették.
Gyakori kérdések
Melyek a legfontosabb lean eszközök?
A gyártásban leggyakrabban használt lean eszközök az értékáram-térképezés, az 5S, a standardizált munka, a kanban, a SMED, a heijunka, a poka-yoke, a jidoka, a TPM, a kaizen, az A3 problémamegoldás és a hoshin kanri. Mindegyiket a vizuális menedzsment és a gemba-bejárások támogatják.
Melyik lean eszközzel érdemes egy üzemnek kezdenie?
A legtöbb üzem értékáram-térképezéssel kezdi, hogy lássa az áramlást, valamint 5S-sel és standardizált munkával, hogy alapvető rendet teremtsen. A kanban, a heijunka és a SMED később következik, amikor a folyamat már stabil.
Mi az 5 lean alapelv?
Womack és Jones öt lean alapelve: az érték meghatározása a vevő szemszögéből, az értékáram feltérképezése, az áramlás megteremtése, a húzórendszer kialakítása és a tökéletességre való törekvés. A lean eszközök azok a gyakorlati módszerek, amelyekkel ezek az alapelvek megvalósíthatók.
Mi a különbség a lean eszközök és a Six Sigma eszközei között?
Az olyan lean eszközök, mint az 5S, a kanban és a SMED, megszüntetik a pazarlást és javítják az áramlást. Az olyan Six Sigma-eszközök, mint a statisztikai folyamatszabályozás, a kísérlettervezés és a képességelemzés, adatok segítségével csökkentik az ingadozást. A Lean Six Sigma mindkettőt alkalmazza.
Mi a különbség az 5S és a kaizen között?
Az 5S egy konkrét eszköz a munkahely rendezésére. A kaizen a folyamatos fejlesztés elve, a kaizen workshop pedig egy munkaforma. Sok üzem az első kaizen workshopján vezeti be az 5S-t.
Csak a gyártásban alkalmazhatók a lean eszközök?
Nem. A lean eszközöket a logisztikában, az irodai munkában, a kórházakban és a szoftverfejlesztő csapatoknál is alkalmazzák. Ez az útmutató a gyártásra összpontosít, ahol a legtöbb eszközt kifejlesztették.
Hogyan mérhetők a lean eszközök előnyei?
A változtatás előtt rögzítse a kiinduló értéket, például a befejezetlen termelést, az OEE-t, a selejtarányt vagy az átállási időt, majd utána mérje ugyanazt a mutatót. A megtakarítást erősíttesse meg a kontrollinggal, és legalább 90 napig kövesse nyomon a mutatót.
Kiváltják a digitális eszközök a klasszikus lean eszközöket?
Nem. A digitális andon, a valós idejű OEE-irányítópultok és az elektronikus kanban gyorsabbá és könnyebben megoszthatóvá teszik az adatokat, de csak stabil folyamatra és világos standardokra építve hoznak eredményt. A klasszikus eszközökkel kezdje a gyártócsarnokban.
Ki vezesse a leant egy gyártóüzemben?
Egy lean tapasztalattal és a folyamatok megváltoztatásához szükséges jogkörrel rendelkező vezető, általában az operatív vagy a minőségügyi területről. Ha az üzemben senkinek nincs rá kapacitása, egy interim lean menedzser vezetheti az első projekteket, és kialakíthatja a rutint az állandó csapat számára.